Sur une table CNC qui tourne huit heures par jour, on ne change pas de buse parce qu’on en a envie. On la change parce que la saignée s’élargit, que le bord devient granuleux, ou que le perçage arrache la tôle au lieu de la traverser proprement. Le choix des consommables de découpe plasma se joue avant l’achat, pas au moment où la qualité de coupe se dégrade.
Gaz de coupe et consommables plasma : un appairage que l’on néglige trop souvent
La plupart des guides se concentrent sur l’ampérage et l’épaisseur du matériau. On oublie un paramètre qui conditionne autant la longévité que la qualité de coupe : le gaz utilisé dans l’atelier dicte le type de consommable.
Les fabricants proposent désormais des électrodes et des buses explicitement conçues pour un gaz donné. Une électrode optimisée pour l’air comprimé ne réagira pas de la même façon sous azote pur ou sous mélange hydrogène-argon. Monter une buse prévue pour la découpe à l’air sur un système alimenté en oxygène accélère l’érosion du noyau de hafnium et produit un arc instable.
Avant de commander, on vérifie donc quel gaz alimente la torche aujourd’hui, et quel gaz pourrait être utilisé demain si l’atelier évolue vers la découpe haute définition. Les cartouches Hypertherm SmartSync, par exemple, intègrent cette logique d’appairage gaz/consommable directement dans leur conception. Pour plus d’informations sur ce type de cartouche, Soudestock détaille les références compatibles avec les torches manuelles 45 A.
Paramètres de perçage plasma : le facteur d’usure sous-estimé
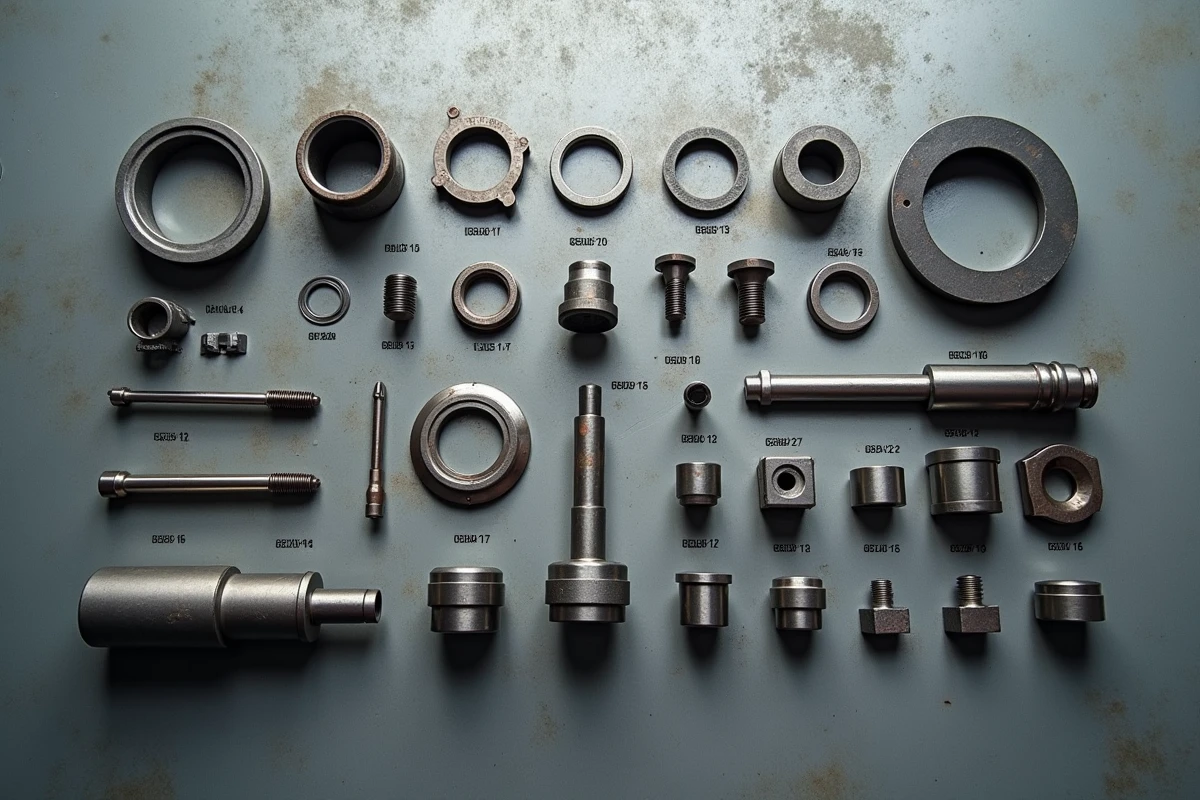
En découpe CNC, chaque cycle commence par un perçage. Ce perçage concentre une énergie thermique massive sur un point fixe, et c’est lui qui use le plus vite la buse et l’électrode, pas le déplacement linéaire qui suit.
Percer trop bas par rapport à la tôle est la cause principale de destruction prématurée des buses. La règle opérationnelle transmise par les fabricants demande une hauteur de perçage comprise entre une fois et demie et deux fois la hauteur de coupe. Si la commande de hauteur de torche (THC) ne respecte pas cette marge, les projections de métal en fusion remontent dans la buse et la détruisent en quelques dizaines de cycles.
Sur les ateliers qui enchaînent les petites pièces avec beaucoup de perçages par plaque, la durée de vie des consommables chute bien plus vite que sur une découpe linéaire longue. On adapte alors le choix du kit (buse à orifice plus large, bouclier renforcé) au ratio perçages/mètres linéaires du programme de découpe, pas seulement à l’épaisseur du métal.
Signes d’usure des consommables : quand remplacer électrode et buse
Attendre qu’une coupe soit visiblement ratée pour changer ses consommables revient à gaspiller du métal et du temps de reprise. L’inspection régulière du noyau de hafnium de l’électrode donne un indicateur fiable.
- La cavité (pit) creusée dans le hafnium ne doit pas dépasser une certaine profondeur. Au-delà, l’arc devient erratique et la buse subit un transfert d’arc destructeur. Les retours varient sur le seuil exact selon les marques, mais le principe reste le même : mesurer la profondeur du pit à chaque pause de production.
- L’orifice de la buse doit rester parfaitement rond. Un orifice ovalisé élargit la saignée et crée un angle de coupe asymétrique. On le vérifie visuellement ou avec une jauge à trous.
- Le bouclier (shield cap) présente des impacts de projections. Quelques impacts sont normaux, mais des dépôts accumulés ou un bouclier fendu perturbent le flux de gaz autour de l’arc.
- L’anneau de turbulence (swirl ring) doit conserver ses canaux propres. Un canal bouché modifie la rotation du gaz et décentre l’arc dans la buse.
Remplacer l’électrode et la buse ensemble est une bonne pratique. Associer une buse neuve à une électrode usée (ou l’inverse) crée un déséquilibre qui réduit la durée de vie de la pièce neuve.
Consommables plasma OEM ou compatibles : arbitrer sans se tromper
La question revient dans tous les ateliers. Les pièces d’origine coûtent sensiblement plus cher que les alternatives compatibles. Le surcoût des pièces OEM se justifie surtout en découpe de précision ou haute définition.
En découpe manuelle sur de l’acier de construction, un consommable compatible de bonne facture donne souvent des résultats acceptables. La tolérance sur le diamètre d’orifice de la buse et la qualité du hafnium varient selon les fournisseurs tiers, ce qui rend la constance de coupe moins prévisible sur de grandes séries.
En revanche, sur une table CNC en production continue avec des exigences de qualité de coupe serrées, les consommables d’origine restent le choix le plus fiable. Les tolérances de fabrication plus strictes garantissent un arc centré et une usure régulière, ce qui facilite la programmation des intervalles de remplacement.
Un point concret à vérifier : certaines torches récentes intègrent des puces d’identification (comme le système SmartSync d’Hypertherm) qui reconnaissent uniquement les consommables de la marque. Sur ces systèmes, la compatibilité avec des pièces tierces n’est tout simplement pas possible.
Adapter le kit de consommables au métal découpé
On ne découpe pas de l’inox avec le même réglage ni les mêmes consommables que de l’acier doux. Le type de métal influe sur le choix du gaz, et donc sur le consommable adapté.
- Acier doux : la découpe à l’oxygène produit une coupe nette avec peu de scories. Les consommables prévus pour l’oxygène offrent la meilleure qualité sur ce matériau.
- Acier inoxydable : l’azote ou un mélange azote-hydrogène donne un bord propre sans oxydation. Les buses et électrodes sont différentes de celles utilisées à l’air.
- Aluminium : l’azote ou l’air comprimé convient selon l’épaisseur, mais l’aluminium génère davantage de projections, ce qui accélère l’usure du bouclier.
Vérifier le tableau de consommables du fabricant de la torche pour chaque combinaison métal/épaisseur/gaz reste le réflexe le plus sûr. Ce tableau se trouve dans le manuel opérateur, et c’est probablement la page la plus utile de tout le document.
Garder un stock minimal de kits adaptés aux métaux que l’on travaille régulièrement évite les montages approximatifs. Un consommable mal choisi ne se contente pas de réduire la qualité de coupe : il peut endommager la torche elle-même, et cette réparation coûte bien plus cher qu’un lot de buses.